注塑机加热圈温控波动:1470系列云母电热板在模具加热中的选型分析
2026年11月17日
模具温度波动与飞边缩水的关联
车间里一台200吨注塑机,做PP透明盒。模具温度设定80℃,实际用红外枪一扫,动模和定模表面差了6℃,产品边缘飞边时有时无。调机师傅把保压压力加了10%,飞边没了,但缩水又出现在壁厚处。折腾一下午,废品率从3%爬到8%。
这不是个案。模具温度每波动1℃,PP的收缩率大约变化0.5%到1%,直接反映在尺寸和外观上。飞边和缩水看似矛盾,其实是模温不均导致熔体流动前沿不一致。加热圈作为模具和料筒的主要热源,它的功率稳定性和贴合度决定了温度场的均匀性。
加热圈热流密度与安装间隙的矛盾
注塑机加热圈常见的问题是功率密度选高了。为了缩短升温时间,有人把表面负荷做到6 W/cm²以上,云母层局部过热,电阻丝氧化加速,半年内功率衰减15%以上。更隐蔽的是安装间隙:加热圈内径比料筒大0.5mm,空气层带来额外热阻,圈体温度比料筒高40℃,温控表显示到了,实际熔体温度却不够。
模具加热又是另一回事。模具本身热容量大,加热板通常贴在模板背面,靠传导把热量送进去。这时候热流密度反而不宜过高,否则模板局部热点会导致模具钢热变形,影响导柱导套配合。边界条件很清楚:料筒加热要快,模具加热要匀,两者对加热元件的热响应要求不同。
云母电热板在模具加热中的位置
1470系列云母电热板最高加热温度300℃,这个数字覆盖了绝大多数工程塑料的模具温度需求。PPS、PA66加玻纤的模温通常到140℃到160℃,300℃的余量意味着云母层不会长期在极限附近工作,电阻丝寿命更可控。
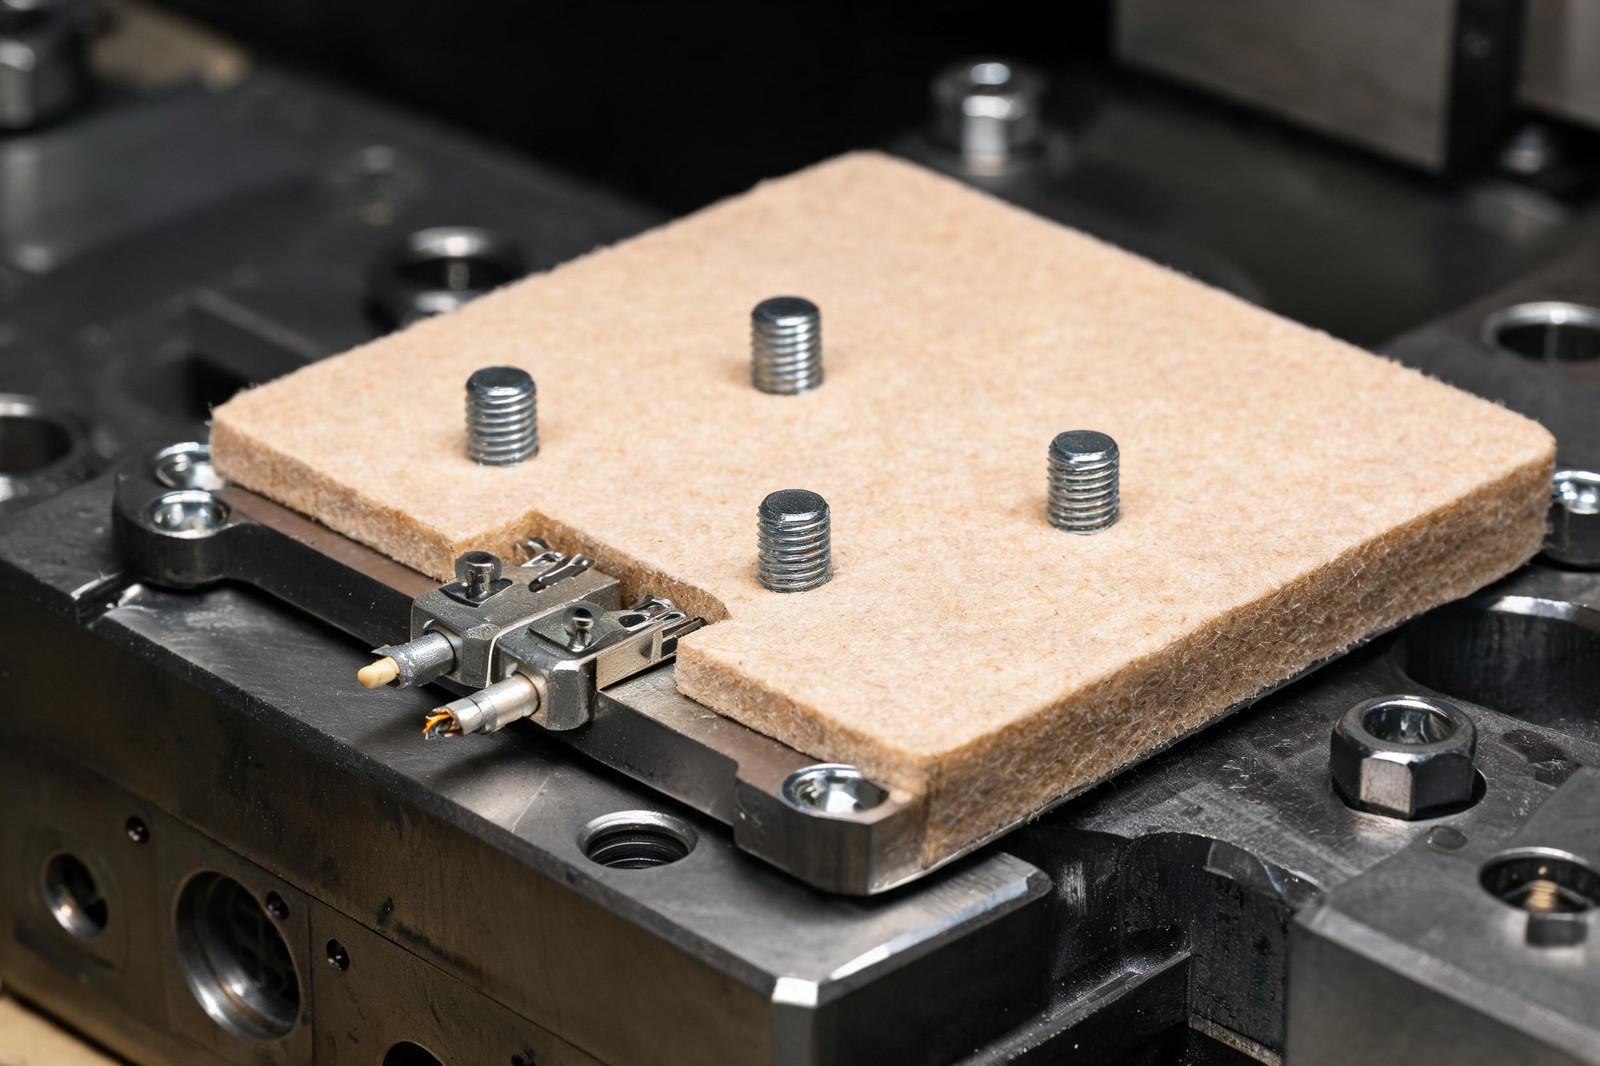
抗划伤、抗刺穿在模具车间很实际。模具装卸时撬棒、扳手经常磕碰加热板,云母板硬壳结构比硅胶加热片耐造。厚度可定制,硬板可螺丝固定,意味着可以按模板沉槽尺寸配做,用螺丝压紧消除空气间隙。这一步比选什么加热元件都重要——间隙不消除,再好的加热板也传不进去热。
这类云母电热板用于模具、塑料机械与干燥装置,定位是中等热流密度、需要机械紧固的平面加热场合。如果模具型腔复杂、需要随形贴合,硅胶加热片或油温机更合适;如果要求快速升温到200℃以上且频繁开合模,云母电热板的刚性和耐温是优势。
热阻控制与紧固方式的选择
云母电热板的热阻由三部分组成:云母绝缘层、发热丝与云母的接触、板与模具的安装界面。前两者由厂家工艺决定,第三者用户自己控制。硬板可螺丝固定的设计,允许用扭矩扳手按对角线均匀压紧,把安装界面热阻压到最低。
实测经验:同样的加热板,螺丝固定比弹簧卡扣贴合,模板表面温差能小2℃到3℃。如果模板有沉槽,槽深比板厚大0.1mm到0.2mm,让螺丝压紧后板面微变形贴合槽底,比完全嵌平更有利于传热。导热硅脂在模具加热板场合要慎用,高温下硅油析出会污染模具表面,清理麻烦。
升温曲线与温度均匀性的验证方法
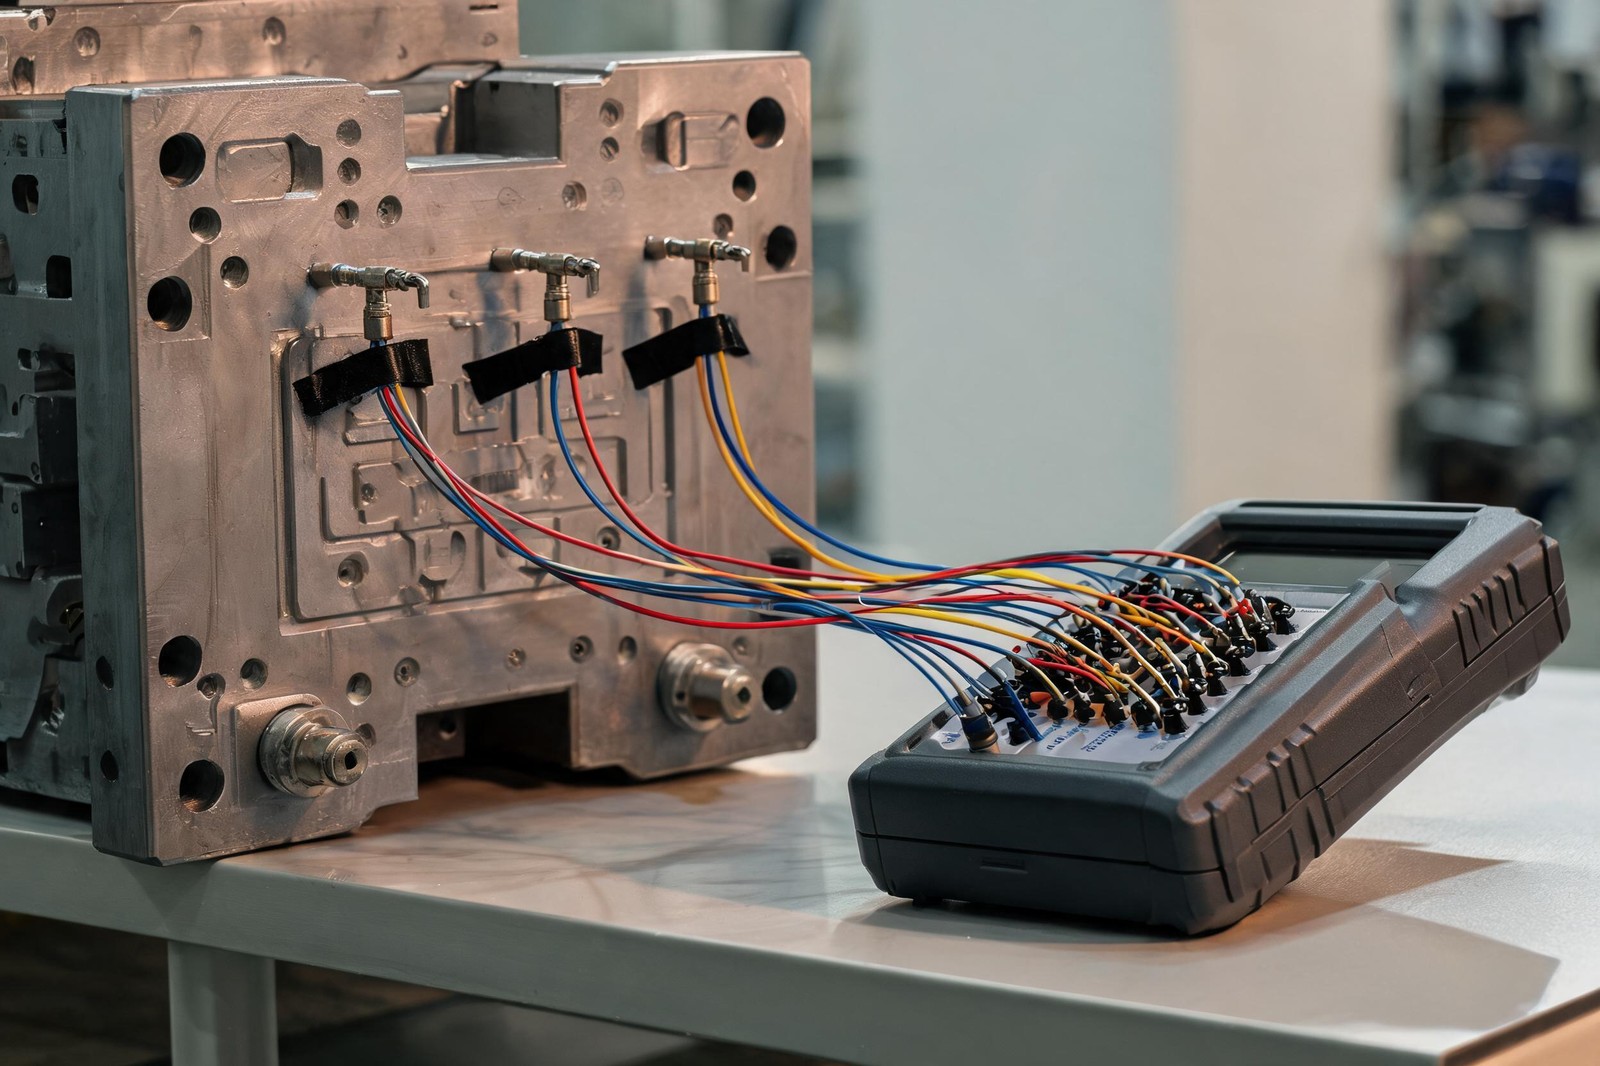
验证加热板装得对不对,不用复杂设备。一块带数据记录的多通道温度巡检仪,热电偶贴在模板表面四个角和中心,合模状态下从室温升到设定温度,记录升温曲线。好的结果:四个角温差不超过2℃,中心与边缘温差不超过3℃,到达设定温度后超调不超过5℃。
常见错误是只测加热板表面温度,不测模具型腔表面。加热板到型腔还有模板厚度和冷却水道的影响,板面温度到了,型腔可能还差10℃。另一个错误是空模升温,没有考虑注塑周期中熔体带入的热量和冷却水带走的热量,实际生产时温度场是动态平衡的。
适用工况与选型边界
模具温度要求稳定在±2℃以内、需要机械紧固、空间允许螺丝安装的场合,1470系列云母电热板值得考虑。厚度可定制意味着能匹配不同模板沉槽深度,300℃耐温覆盖了绝大多数热塑性塑料的加工窗口。
反过来,如果模具需要快速冷却和快速加热交替,油温机或水道加热响应更快;如果型腔表面有精细纹理、不允许任何局部热点,脉冲加热或感应加热更合适;如果只是料筒保温,普通云母加热圈成本更低。选型没有万能解,关键是把热流密度、安装间隙和温度均匀性三个参数对齐。
常见问题
注塑机加热圈温度波动大是什么原因?
常见原因是加热圈与料筒间隙过大、功率密度选高导致局部过热、温控探头位置偏离。先检查安装间隙是否小于0.3mm,再测加热圈表面负荷是否超过5 W/cm²,最后确认热电偶是否紧贴料筒壁。
云母电热板能用在注塑模具上吗?
可以。1470系列云母电热板最高300℃,硬板可螺丝固定,适合模板背面平面加热。注意模板要加工沉槽,用螺丝均匀压紧,把安装界面热阻降下来,否则温度均匀性会变差。
模具加热板怎么固定才能减少温差?
用螺丝按对角线顺序分次拧紧,扭矩控制在厂家推荐值,让板面与模板沉槽底完全贴合。不要只靠弹簧卡扣,卡扣压力不均,容易产生2℃以上的表面温差。
延伸阅读